Детали не собираются: как подобрать зазор без гадания
Короткий пробник, правильные измерения и различие между зазором на сторону и по диаметру.
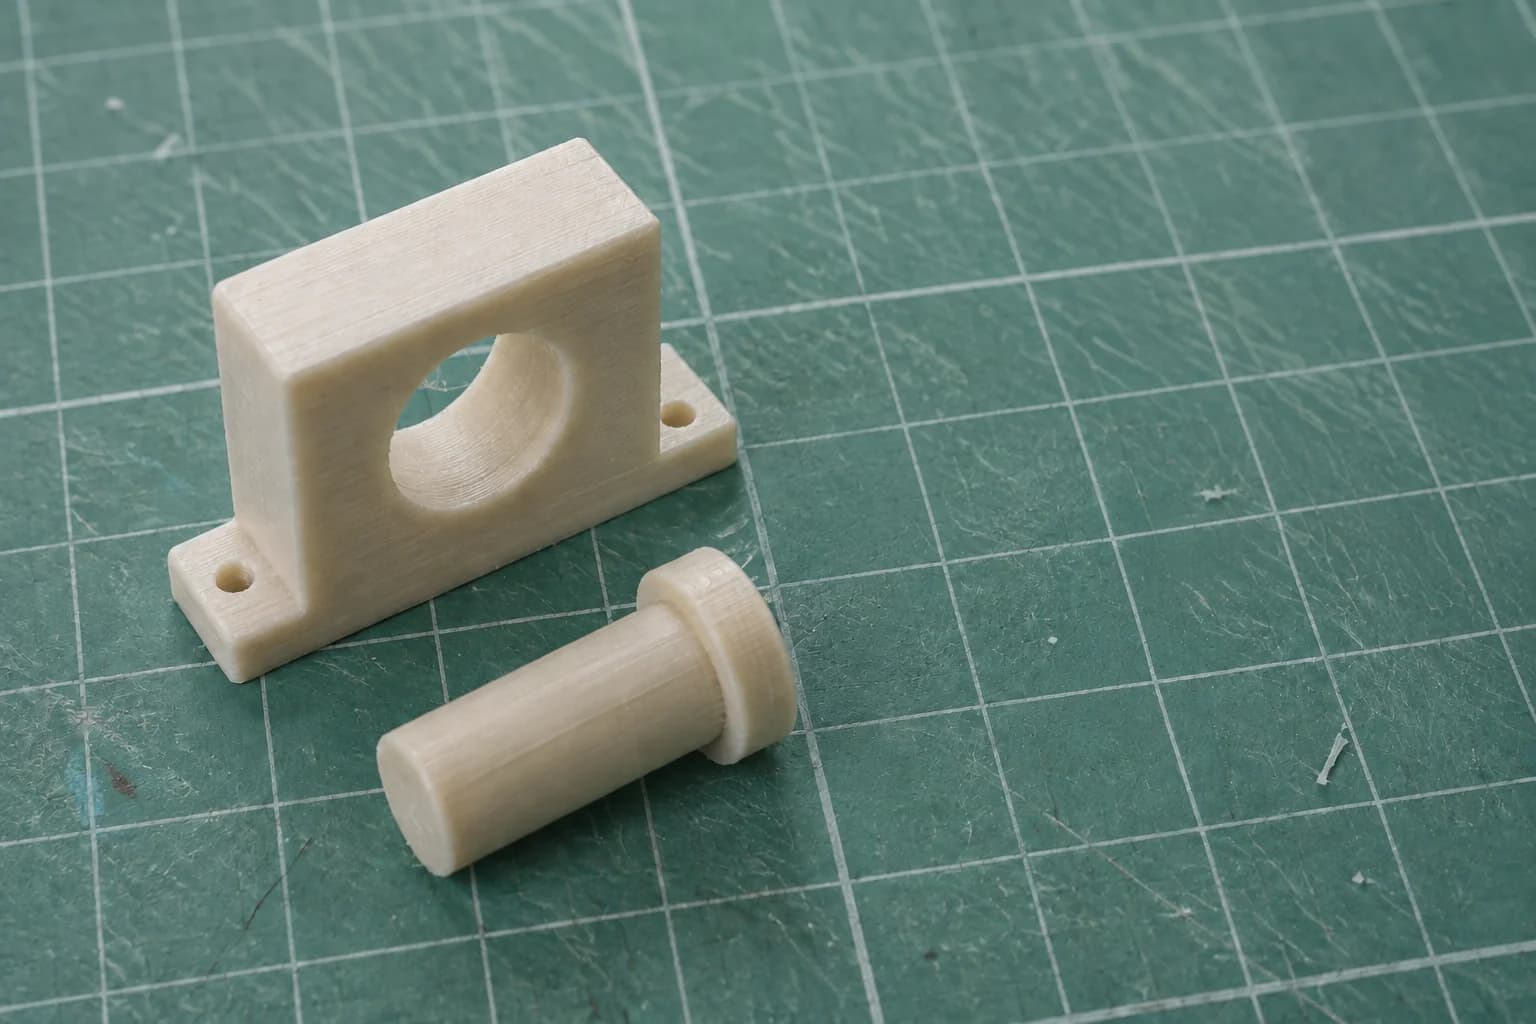
В CAD штырь входит в отверстие, а после печати — нет. Это не обязательно ошибка масштаба принтера. На посадку влияют форма отверстия, ориентация, первый слой и выбранный материал. Исправлять всё общим увеличением модели рискованно.
Сначала определите, как должно работать соединение
Свободное вращение, разборная сборка и плотная фиксация требуют разных результатов. Запишите критерий: «собирается рукой и не закусывает после пяти циклов» гораздо полезнее, чем «нормально входит».
Разделяйте диаметральный зазор и зазор на сторону. В учебном примере отверстие 10,4 мм и штырь 10,0 мм дают 0,4 мм по диаметру, то есть 0,2 мм с каждой стороны. Эти числа объясняют обозначение, а не рекомендуют универсальную посадку.
Спроектируйте небольшой пробник
Сохраните форму, толщину стенки, ориентацию и условия будущего соединения. Вертикальное круглое отверстие не заменяет горизонтальное: печатаются они по-разному.
- Вырежьте короткий фрагмент соединения из рабочей модели.
- Сделайте несколько вариантов с различимыми зазорами и подпишите их в проекте.
- Напечатайте той же катушкой и профилем, что и конечную деталь.
- Дождитесь остывания, удалите поддержки и измерьте несколько направлений.
Не путайте посадку со «слоновьей ногой»
Если мешает только нижняя кромка, сначала сравните размер у основания и выше. Расширение первых слоёв — локальная проблема; изменение общего масштаба испортит остальные размеры.
Компенсация первого слоя в слайсере может помочь после исправления базовой настройки. Не используйте её как оправдание для сопла, которое царапает стол. Измерения штангенциркулем тоже имеют ограничения: маленькое отверстие и мягкую деталь легко оценить неверно.
Переносите вывод, а не случайное число
Сохраните выбранный зазор вместе с материалом, ориентацией и версией модели. После смены этих условий повторите пробник. Термическая усадка и состояние материала могут изменить посадку.
Для нашей проверки достаточно повторяемой сборки без усилия, повреждающего образец. Не забивайте деталь молотком, чтобы доказать правильность размера. Ответственное нагруженное соединение требует отдельного расчёта и испытаний.
Проверка результата
- Известен тип посадки.
- Не перепутан зазор на сторону и по диаметру.
- Измерены обе детали после остывания.
- Результат повторяется на втором пробнике.
Следующий шаг
Источники
- Modeling with 3D printing in mindPrusa Research · проверено
- Компенсация слоновьей ногиPrusa Research · проверено
По теме
Филаменты
Инструменты
- Допуски и посадки
Рассчитывает размеры штифта и отверстия по типу посадки и XY-поправке.
Гайды
- Первый слой: от отдельных нитей до ровной поверхности
Читаем рисунок первого слоя и исправляем причину, а не весь профиль сразу.