Первый слой: от отдельных нитей до ровной поверхности
Читаем рисунок первого слоя и исправляем причину, а не весь профиль сразу.
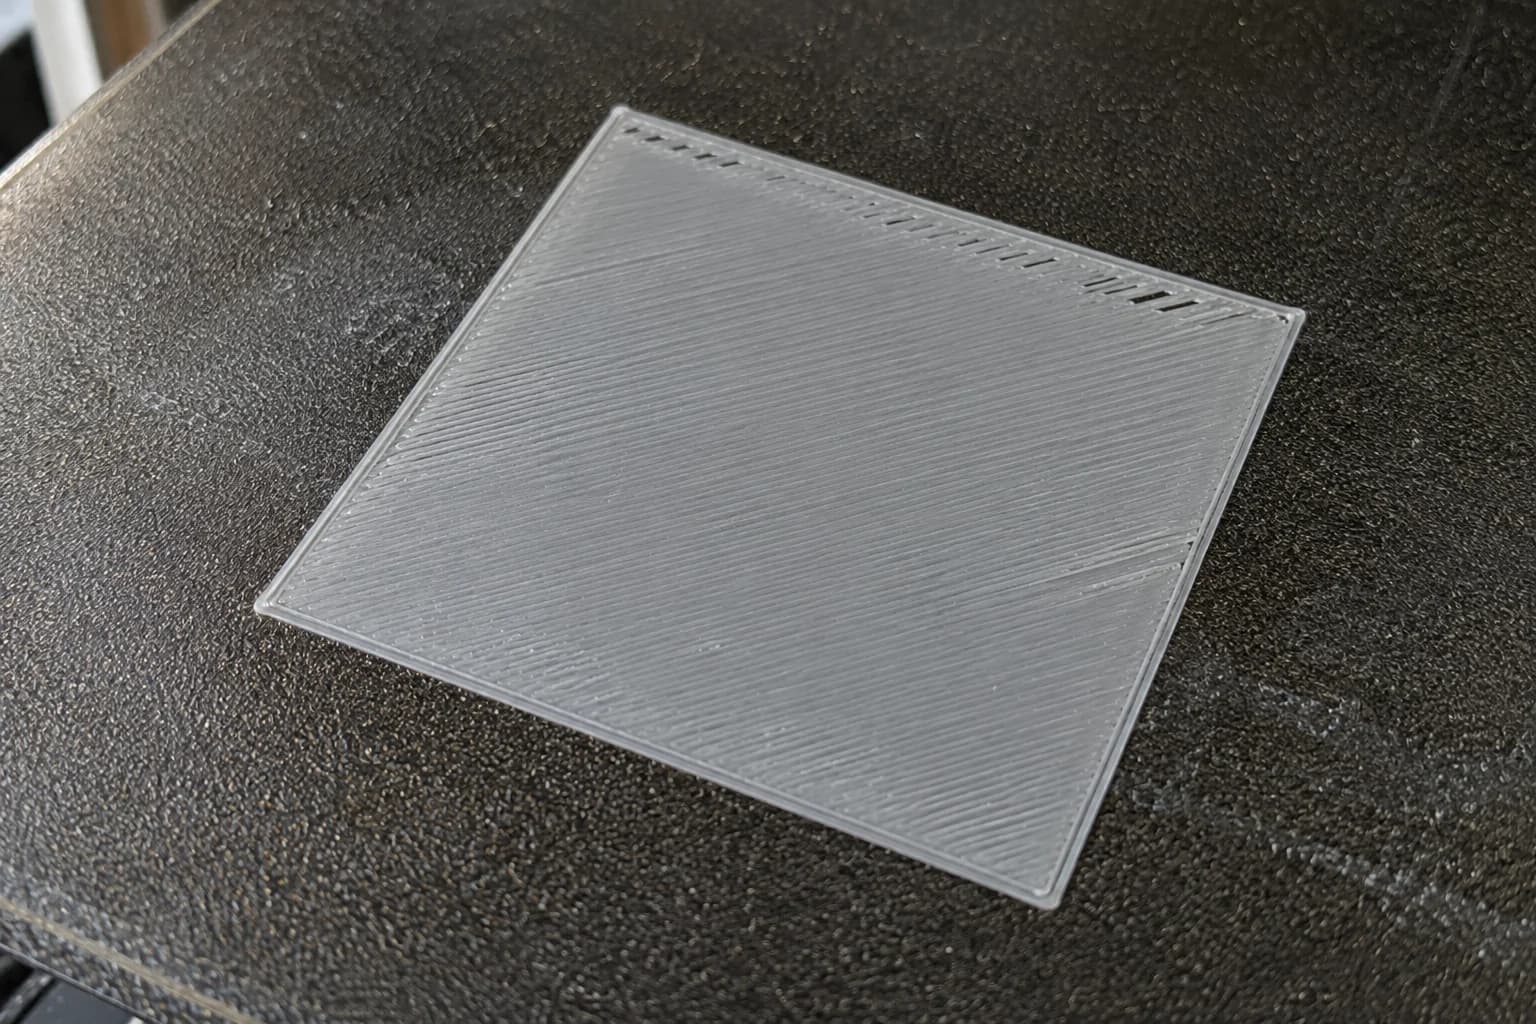
Принтер провёл несколько линий, и пластик уже едет за соплом. Хочется сразу поднять температуру, добавить клей и увеличить поток. Остановитесь: три изменения одновременно скроют причину. У первого слоя есть понятная последовательность проверки.
Что говорят линии
Рассматривайте не только верхнюю сторону, но и снятый после остывания образец. Важны соединение дорожек и повторяемость рисунка по площади. Отдельный дефект в одном углу и одинаковая проблема везде требуют разных проверок.
Круглые нити и просветы
Возможны слишком большой зазор, недостаточная подача или плохое сцепление. По одному виду нельзя выбрать единственную причину.
Борозды и поднятые гребни
Сопло может идти слишком близко; избыток подачи тоже похож на этот дефект. Не продолжайте, если сопло скребёт покрытие.
Линии соединены
Хороший ориентир: сплошная тонкая площадка без глубоких следов сопла. Адгезию проверяют вместе с качеством поверхности.
Верните известную исходную точку
Проверьте, какой лист выбран в профиле. Гладкий PEI, текстурированный лист и специальное покрытие нельзя обслуживать одним универсальным рецептом. Для некоторых сочетаний материала и листа разделительный слой нужен именно для защиты поверхности, а не для усиления прилипания.
- Дождитесь безопасной температуры. Снимите остатки предыдущей печати и очистите лист разрешённым производителем способом.
- Убедитесь, что лист лежит без мусора снизу; проверьте сопло и крепления по инструкции машины.
- Выберите штатный профиль сопла, листа и материала. Выполните предусмотренную производителем калибровку.
Один тест вместо очередной большой детали
Напечатайте небольшой однослойный прямоугольник в центре. Если центр стабилен, повторите такой же в проблемной зоне. Это наш диагностический приём: он помогает отделить общий профиль от локальной проблемы поверхности.
Запишите температуру, лист, катушку и результат. На машине с ручным Z-offset корректируйте его только по её инструкции и малыми разрешёнными шагами. На полностью автоматической системе сначала выясните, почему не сработала штатная процедура; значения от другой модели здесь бесполезны.
Когда остановиться и что считать успехом
Если пластик наматывается на хотэнд, площадка оторвалась или сопло царапает лист, завершите задание. Не пытайтесь удерживать деталь рукой под движущейся головкой.
После остывания образец снимается предусмотренным способом, остаётся цельным и не рассыпается на отдельные нити. Повторите тест без новых поправок. Только затем запускайте рабочую деталь: один удачный слой ещё не подтверждает стабильность всей площади.
Проверка результата
- Лист соответствует профилю и очищен.
- Калибровка завершена без ошибок.
- Дорожки соединяются, сопло не оставляет глубоких борозд.
- Повторный тест получился с теми же настройками.
Следующий шаг
Источники
- First layer issuesPrusa Research · проверено
- Подготовка печатной поверхностиPrusa Research · проверено
По теме
Принтеры
- Bambu Lab A1
Открытый принтер с областью печати 256 × 256 × 256 мм для PLA и PETG.
- Anycubic Kobra S1 Combo
Закрытый CoreXY-принтер с системой ACE Pro для многоцветной печати.
- QIDI Plus4
Закрытый CoreXY-принтер с активной камерой для инженерных материалов.
- ELEGOO Neptune 4 Max
Крупноформатный открытый принтер с областью печати 420 × 420 × 480 мм.
- Original Prusa CORE One L+
Закрытый CoreXY-принтер с активной камерой и областью 300 × 300 × 330 мм.
Филаменты
Инструменты
- Планировщик печати
Оценивает материал, время и себестоимость печати.
Гайды
- Калибровка FDM: порядок, который сохраняет смысл тестов
От исправной механики до рабочего профиля — без бесконечных башен и случайных поправок.
- Поднимаются углы: как остановить коробление детали
Разделяем плохой первый слой и усадку, которая проявляется позже.